



ANALIZA TECHNICZNA I INFRASTRUKTURA ZAKŁADU
Praca dyplomowa: Pokonywanie wąskich gardeł strukturalnych w produkcji słupów stalowych
Globalna ekspansja inteligentnych sieci drogowych, elektryfikacja gmin i wdrażanie masztów telekomunikacyjnych znacząco podniosły wymagania dotyczące wydajności strukturalnej słupów oświetleniowych i masztów stalowych. Produkcja długich, stożkowych słupów ośmiokątnych, wielokątnych lub stożkowych (o długości od 12 do ponad 14 metrów) wymaga znacznie więcej niż tylko posiadanie prasy krawędziowej lub zgrzewarki szwów.
Prawdziwe wąskie gardło operacyjne w zakładach produkujących słupy o dużej przepustowości leży w planowaniu infrastruktury warsztatowej, obsłudze ciężkich blach stalowych i układzie linii produkcyjnych. Bez zsynchronizowanych udźwigów suwnic, dedykowanych przyrządów i systematycznego przepływu materiałów, producenci napotykają poważne opóźnienia w cyklu produkcyjnym, deformacje strukturalne podczas transportu i zagrożenia bezpieczeństwa. Ocena architektury linii produkcyjnej wymaga analizy metodologii przepływu pracy, udźwigów suwnic i etapów zautomatyzowanego przetwarzania.
Kontekst branżowy: Główne problemy operacyjne
Konwencjonalne zakłady obróbki stali, przechodzące na specjalistyczną produkcję słupów oświetleniowych, napotykają trzy powtarzające się wyzwania inżynieryjne:
1. Ryzyko związane z obsługą ciężkich materiałów
Długie, trapezoidalne blachy stalowe (Q235A lub stal konstrukcyjna o wysokiej wytrzymałości) wykazują dużą elastyczność przed gięciem. Transport tych blach między stanowiskami cięcia, cięcia stożkowego i gięcia za pomocą niedostatecznie udźwigowionych wciągników powoduje ugięcie blachy, błędy pozycjonowania i poważne ryzyko dla bezpieczeństwa w miejscu pracy.
2. Niezgodność gięcia i zamykania szwu
Gdy tandemowe prasy krawędziowe CNC o dużej sile zgniotu formują długie, stożkowe kształty, naprężenia resztkowe powodują szczeliny w szwie wzdłużnym. Jeśli maszyny do zamykania szwów i zgrzewania nie mają wystarczającej siły docisku mechanicznego, dochodzi do przesunięcia złącza, co prowadzi do wad penetracji spoin i konieczności poprawek.
3. Wąskie gardła przepływu procesów
Izolowanie poszczególnych procesów — takich jak cięcie drzwi, spawanie robotyczne płyty podstawy i prostowanie słupa — bez ciągłego pokrycia suwnicami powoduje zatory buforów produkcji w toku (WIP) na całej powierzchni zakładu.
Metodologie porównawcze: Układ zakładu i strategie obsługi z góry
Kierownicy inżynierii muszą wybrać jedną z dwóch odrębnych ścieżek operacyjnych przy projektowaniu lub modernizacji zakładu produkującego słupy oświetleniowe:
Trasa A: Rozproszone stanowiska pracy ręcznej
Opiera się na samodzielnych maszynach rozmieszczonych w ogólnych halach produkcyjnych z lokalnymi wciągnikami o małym udźwigu.
- Nakłady inwestycyjne: Niższy koszt początkowego ustawienia maszyn.
- Efektywność obsługi: Niska; wymagane częste ręczne podwieszanie i repozycjonowanie.
- Ryzyko strukturalne: Wyższe ryzyko skręcania blachy i uszkodzenia powierzchni.
- Zgodność z przepisami bezpieczeństwa: Wysoka podatność na zagrożenia podczas ręcznego manewrowania z góry.
Trasa B: Zintegrowana linia z podwójnymi suwnicami
Integruje zautomatyzowane maszyny przetwórcze wzdłuż zorganizowanych, liniowych hal obsługiwanych przez ciężkie suwnice mostowe.
- Nakłady inwestycyjne: Wyższa początkowa inwestycja w konstrukcję zakładu i systemy suwnic.
- Efektywność obsługi: Wysoka; ciągły transfer liniowy od cięcia z kręgu do końcowego prostowania.
- Ryzyko strukturalne: Minimalne; kontrolowane podnoszenie utrzymuje wyrównanie na długościach 12m–14m.
- Zgodność z przepisami bezpieczeństwa: Strefy ścisłego protokołu bezpieczeństwa z dedykowanymi udźwigami podwieszanymi.
Parametry infrastruktury suwnic warsztatowych
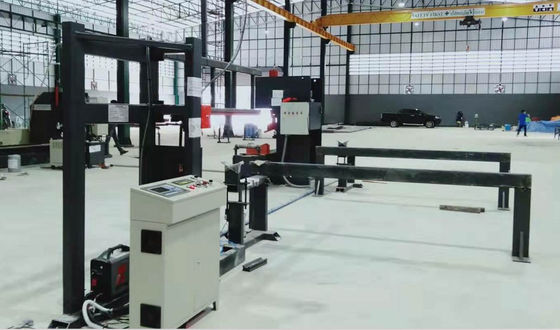
Kluczowym elementem efektywnych środowisk produkcji słupów oświetleniowych jest konfiguracja suwnic. Obsługa ciężkich blach stalowych, ładowanie tandemowych pras krawędziowych i montaż masztów wymagają certyfikowanych systemów suwnic pracujących nad dedykowanymi rozpiętościami warsztatowymi.
| Jednostka sprzętu / Strefa operacyjna | Udźwig suwnicy | Standard ostrzeżenia bezpieczeństwa | Rola integracji sprzętu |
|---|---|---|---|
| Ciężkie maszyny i strefa ładowania form | 16 t / 10 t | Oznaczenie strefy ścisłego bezpieczeństwa: Obowiązkowe zachowanie odstępu pod ładunkami suwnic | Obsługuje ciężkie kręgi stalowe, masywne matryce do pras krawędziowych i zespoły korpusów masztów. |
| Warsztatowa linia produkcyjna | 10 t / 6 t | Oznaczenie strefy ścisłego bezpieczeństwa: Obowiązkowe zachowanie odstępu pod ładunkami suwnic | Obsługuje ciągłe ładowanie blach stalowych ciętych na wymiar i linie zgrzewania szwów wzdłużnych. |
| Strefa montażu i serwisu maszyn | 10t / 5t | Oznaczenie strefy ścisłego bezpieczeństwa: Obowiązkowe zachowanie odstępu pod ładunkami suwnic | Ułatwia montaż sprzętu, wyrównanie przyrządów i konserwację podzespołów. |
Uwaga: Udźwigi i protokoły bezpieczeństwa zaczerpnięte bezpośrednio z zatwierdzonych konfiguracji środowisk warsztatowych.

Ramy wyboru technicznego dla kompletnej integracji linii
Planując kompletny zakład produkcyjny słupów oświetleniowych, zespoły inżynieryjne powinny ocenić wybór sprzętu na sześciu kolejnych etapach produkcji:
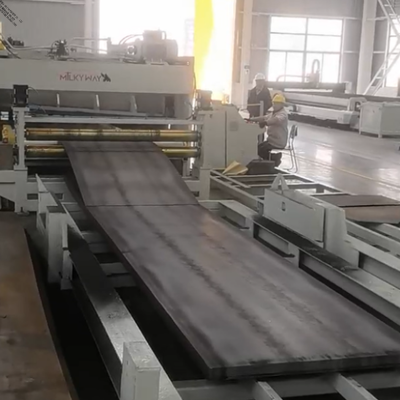
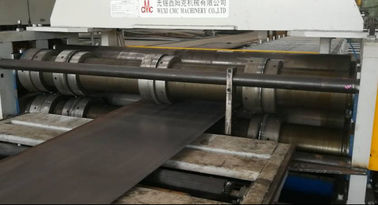
- Przetwarzanie kręgów i cięcie stożkowe: Ustanowić dedykowaną linię cięcia na wymiar lub linię do cięcia kręgów stalowych w połączeniu z maszyną do cięcia stożkowego CNC w celu przygotowania dokładnych, równoramiennych blach trapezoidalnych bez zniekształceń materiału.
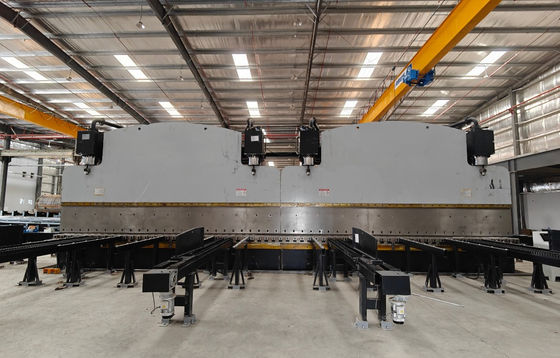
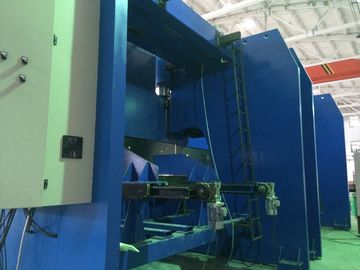
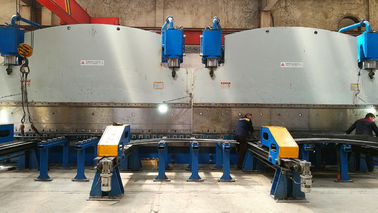
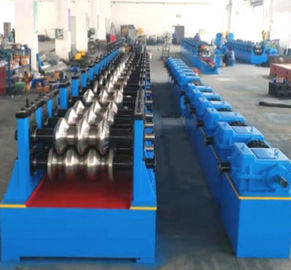
- Tandemowe gięcie CNC: Zastosować prasy krawędziowe CNC z podwójnym sprzężeniem lub tandemowe, zdolne do zsynchronizowanego gięcia wieloosiowego dla stożkowych słupów ośmiokątnych lub okrągłych o długości od 12 m do 14 m.
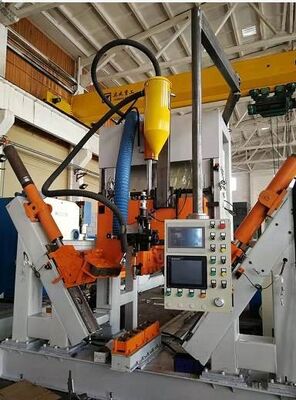
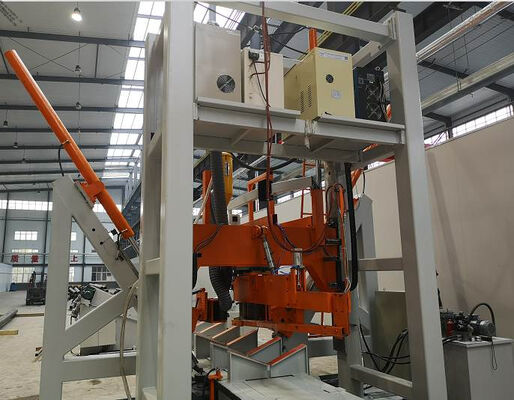
- Zamykanie i spawanie szwów wzdłużnych: Wdrożyć automatyczne maszyny do zgrzewania szwów słupów wykorzystujące procesy spawania łukiem krytym (SAW) lub MIG pulsacyjny, aby zapewnić pełną penetrację spoin prostych.
- Prostowanie i kształtowanie hydrauliczne: Używać ciężkich hydraulicznych prostowarek do słupów wyposażonych w bezprzewodowe piloty zdalnego sterowania do korygowania deformacji termicznych po spawaniu.
- Cięcie otworów drzwiowych: Zintegrować maszyny do cięcia otworów drzwiowych słupów oświetleniowych laserem lub plazmą CNC do precyzyjnego wycinania otworów serwisowych 360 stopni i operacji wiercenia tarciowego.
- Spawanie płyty podstawy kołnierza: Używać stanowisk spawalniczych robotów do spawania płyt podstawy lub obrotników spawalniczych, aby zapewnić solidną integralność złącza strukturalnego u podstawy słupa.
Lista kontrolna decyzji dla kierowników inżynierii zakładu
Przed sfinalizowaniem inwestycji w sprzęt liniowy lub schematów układu zakładu, oceń swój projekt w oparciu o tę praktyczną ramę wdrożeniową:
- Dopasowanie udźwigu suwnic: Sprawdzić, czy tory suwnic obsługują podwójne wciągniki (np. 16 t / 10 t lub 10 t / 6 t) umożliwiające dwupunktowe podnoszenie długich, 14-metrowych słupów stalowych.
- Oznaczenie stref bezpieczeństwa: Zapewnić egzekwowanie oznaczeń podłogowych i protokołów dotyczących wolnej przestrzeni nad głową („Zakaz przebywania pod ładunkami suwnic”) wokół ciężkich maszyn.
- Synchronizacja tandemowa: Potwierdzić, że sterowniki CNC w maszynach do gięcia obsługują synchronizację proporcjonalnych zaworów hydraulicznych w czasie rzeczywistym na długich stołach.
- Przestrzeń buforowa WIP: Przeznaczyć wystarczającą powierzchnię podłogi między stanowiskami zgrzewania szwów a prostowania, aby zapobiec wąskim gardłom w obsłudze materiałów.
Wnioski i kolejne kroki w optymalizacji zakładu
Budowa konkurencyjnego, wysoko wydajnego zakładu produkcyjnego słupów oświetleniowych stalowych wymaga holistycznego podejścia inżynieryjnego, które synchronizuje infrastrukturę warsztatową, udźwigi suwnic i integrację maszyn. Priorytetyzując przepływy pracy związane z obsługą materiałów obok zaawansowanych tandemowych pras krawędziowych i zautomatyzowanego sprzętu do zgrzewania szwów, producenci mogą osiągnąć spójną geometrię produktu i wysoką przepustowość.
Dla zespołów inżynierii przemysłowej oceniających rozbudowę linii lub modernizację istniejących zakładów produkcji słupów oświetleniowych, konsultacja ze specjalistycznymi producentami kompletnych linii, takimi jak Wuxi CMC Machinery Co.,Ltd, zapewnia podstawę techniczną niezbędną do optymalizacji projektu zakładu, układu linii i wyboru maszyn.